El mantenimiento correctivo preventivo y predictivo son tres formas de cuidar una máquina: el correctivo repara cuando ya ha fallado, el preventivo revisa por calendario u horas de uso y el predictivo interviene cuando una medición avisa de que el fallo se acerca. Lo que cuesta cada uno se mide mejor en horas de parada que en facturas.
En muchas pymes industriales la pregunta llega siempre igual: la máquina de envasar se para un martes a media mañana, el técnico tarda una tarde en encontrar la pieza, la producción se reprograma y alguien pregunta en la reunión si no habría salido mejor revisarla antes. Nadie sabe responder con datos, porque nadie ha anotado cuántas veces falló el año pasado ni cuánto tardó cada reparación.
Ese es el problema de fondo cuando alguien busca la diferencia entre mantenimiento preventivo y correctivo, o se pregunta qué es el mantenimiento predictivo y si le compensa. Comparar el mantenimiento correctivo preventivo y predictivo hablando de tarifas lleva a conclusiones equivocadas, porque el coste real de una avería no está en la factura del repuesto, sino en las horas que la línea pasa parada, en el técnico que deja a medias otra tarea y en el pedido que sale tarde.
En esta guía comparamos los tres tipos de mantenimiento industrial con métricas que cualquier jefe de planta puede calcular con sus propios partes: horas de parada no planificada, tiempo medio entre fallos (MTBF), tiempo medio de reparación (MTTR), proporción de órdenes preventivas frente a correctivas, consumo de repuestos y vida útil del equipo.
Reparar cuando se rompe o revisar antes: en qué se diferencian
La norma europea de terminología de mantenimiento (UNE-EN 13306) distingue entre el mantenimiento que se hace después de detectar un fallo y el que se hace antes, para reducir la probabilidad de que ocurra. Dentro de este segundo grupo separa el que sigue un intervalo fijo del que se basa en el estado del equipo. De ahí salen los tres tipos de mantenimiento industrial que conviven en casi cualquier taller o fábrica.
Mantenimiento correctivo: actuar tras el fallo
Es la reparación de toda la vida: algo se rompe y se arregla. No es un error en sí mismo. Para una luminaria, un ventilador de oficina o una bomba duplicada con otra en reserva, dejar que falle y sustituirla es la opción más sensata, porque revisarla saldría más caro en horas que repararla. El problema aparece cuando el correctivo es la única estrategia y afecta a equipos de los que depende la producción.
Mantenimiento preventivo: revisar por calendario o por uso
Consiste en revisiones programadas: cambiar el filtro del compresor cada 2.000 horas, engrasar los rodamientos de una cinta cada mes o calibrar una báscula cada año. Su ventaja es que la parada se elige: se hace un viernes por la tarde o en el cambio de turno, con el repuesto ya en el almacén. Su riesgo es el exceso, porque cambiar piezas que todavía estaban bien también consume horas y repuestos.
Mantenimiento predictivo: intervenir según el estado real
El predictivo no revisa por calendario, sino cuando una medición indica que el equipo se está degradando: un análisis de vibraciones que detecta un rodamiento dañado, una termografía que muestra un borne recalentado o un análisis de aceite con partículas metálicas. Las empresas que lo aplican suelen combinar sensores, rutas de medición periódicas y, en los casos más avanzados, modelos de inteligencia artificial que aprenden del historial. Como explica la entrada de Wikipedia sobre mantenimiento predictivo, su objetivo es aprovechar al máximo la vida útil de cada componente sin llegar al fallo.
Mantenimiento correctivo preventivo y predictivo comparados en 7 métricas
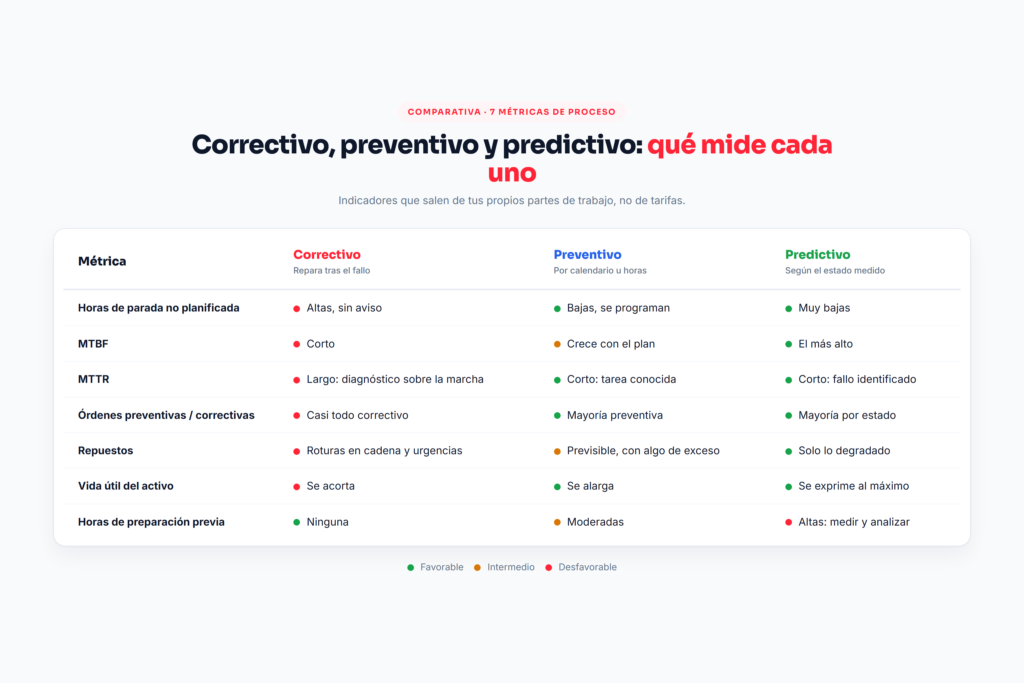
La forma más honesta de comparar el mantenimiento correctivo preventivo y predictivo es con indicadores que salen de tus propios registros, no con promesas de proveedor. Esta tabla resume cómo se comporta cada estrategia en las siete métricas que más pesan en una pyme:
| Métrica | Correctivo | Preventivo | Predictivo |
|---|---|---|---|
| Horas de parada no planificada | Altas: cada fallo para la línea sin aviso | Bajas: la mayoría de paradas se programan | Muy bajas, si la medición detecta a tiempo |
| MTBF (tiempo medio entre fallos) | Corto y difícil de mejorar | Crece al eliminar fallos por desgaste | El más alto en equipos con fallo detectable |
| MTTR (tiempo medio de reparación) | Largo: diagnóstico y repuesto sobre la marcha | Corto: tarea conocida y pieza preparada | Corto: se sabe qué falla antes de abrir |
| Ratio de órdenes preventivas frente a correctivas | Casi todo correctivo | Mayoría preventiva | Mayoría planificada por estado |
| Consumo y rotura de repuestos | Roturas en cadena y pedidos urgentes | Consumo previsible, con algo de exceso | Se cambia solo lo que está degradado |
| Vida útil del activo | Se acorta por fallos graves | Se alarga si las gamas son correctas | Se exprime al máximo cada componente |
| Horas de preparación previa | Ninguna | Moderadas: definir gamas y calendario | Altas: medir, analizar y formar al equipo |
La última fila es la que suele olvidarse. El predictivo es el que menos paradas provoca, pero exige horas de medición, datos acumulados y alguien que sepa interpretarlos. Por eso, en la mayoría de pymes, la pregunta no es cuál de los tres elegir, sino qué proporción de cada uno aplicar a cada equipo.
Qué cuesta cada uno, medido en horas y paradas
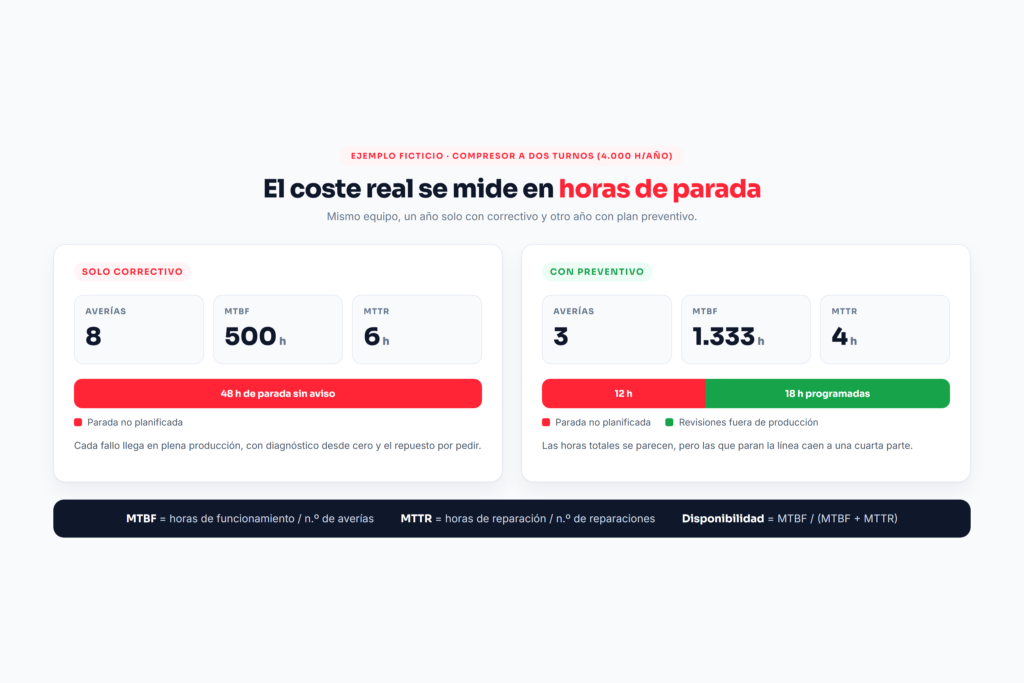
Cuando alguien pregunta por el coste del mantenimiento correctivo, casi siempre piensa en la factura de la reparación. Pero el dato que de verdad decide es otro: cuántas horas ha estado parado el equipo y cuántas horas de técnico ha consumido. Esa cifra se puede calcular, comparar entre máquinas y seguir mes a mes, y es la que permite decidir si el mantenimiento correctivo preventivo y predictivo de tu planta está bien repartido.
Cómo calcular el MTBF y el MTTR con tus partes
El tiempo medio entre fallos se obtiene dividiendo las horas de funcionamiento entre el número de averías del periodo. El MTTR es la suma de horas de reparación dividida entre el número de reparaciones. Con los dos se calcula la disponibilidad: MTBF / (MTBF + MTTR).
Un ejemplo con datos ficticios: un compresor que trabaja 4.000 horas al año en dos turnos. Con una estrategia solo correctiva tiene 8 averías, cada una con 6 horas de reparación de media. Su MTBF es de 500 horas, su MTTR de 6 horas y suma 48 horas de parada sin aviso. Tras un año con preventivo, las averías bajan a 3 y el MTTR a 4 horas, porque el técnico ya conoce el equipo y la pieza está en el almacén: 12 horas de parada no planificada, más unas 18 horas de revisiones que se hacen fuera de producción. El total de horas dedicadas es parecido, pero las que paran la producción caen a una cuarta parte.
El coste oculto del correctivo
Las horas de reparación son solo la parte visible. Una avería imprevista arrastra además horas que no aparecen en ningún parte si nadie las anota:
- Producción parada: operarios esperando, lotes que se reprograman y entregas que se retrasan.
- Diagnóstico a ciegas: sin historial, el técnico empieza de cero cada vez que el equipo falla.
- Repuestos urgentes: desplazamientos o esperas de uno o dos días por una pieza que podía estar en estantería.
- Averías en cadena: un rodamiento que se agarrota puede dañar el eje y el motor, y lo que era una tarea de una hora pasa a ser de una jornada.
- Tareas desplazadas: la revisión que tocaba ese día se aplaza y alimenta la siguiente avería.
- Riesgo para las personas: los fallos bruscos son los que más incidentes de seguridad provocan.
Este último punto tiene además una vertiente legal: el Real Decreto 1215/1997 sobre equipos de trabajo obliga a mantenerlos en condiciones que garanticen la seguridad durante toda su vida útil, y una estrategia puramente correctiva difícilmente lo demuestra.
Qué tipo de mantenimiento necesita cada máquina
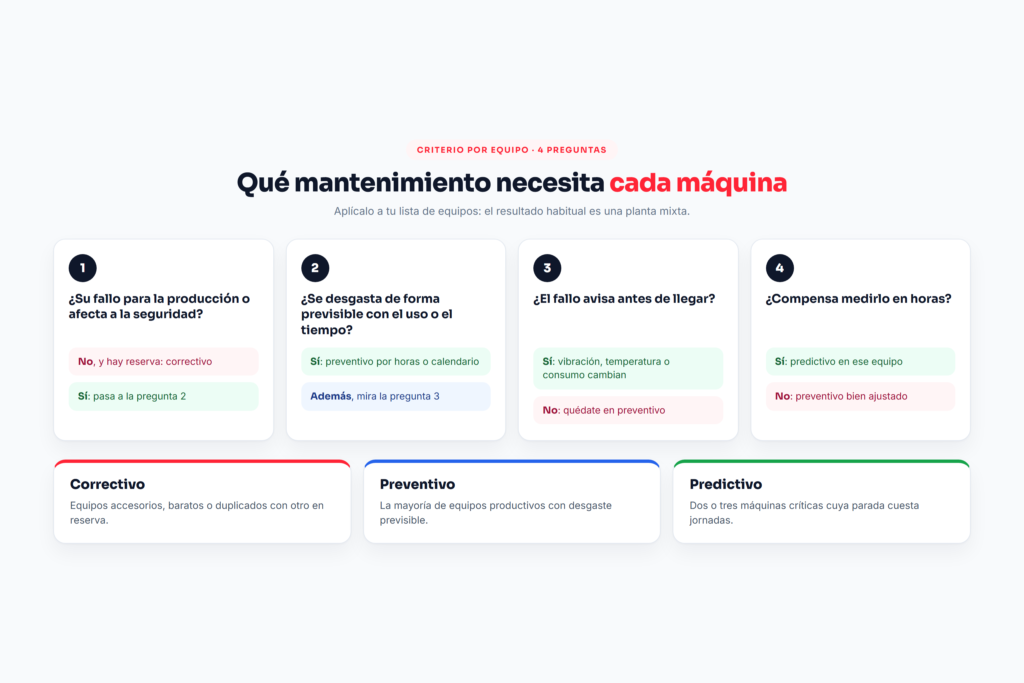
No todas las máquinas merecen el mismo trato, y repartir bien el mantenimiento correctivo preventivo y predictivo empieza por clasificar los equipos. Un criterio práctico, que puedes aplicar en una tarde con tu lista de equipos, es hacerte cuatro preguntas por cada uno:
- ¿Su fallo para la producción o afecta a la seguridad? Si la respuesta es no, y existe un sustituto o una reserva, el correctivo suele ser suficiente.
- ¿Se desgasta de forma previsible con el uso o el tiempo? Filtros, correas, lubricación o calibraciones encajan en preventivo por horas o por calendario.
- ¿El fallo avisa antes de llegar? Vibraciones, temperatura o consumo eléctrico que cambian semanas antes indican que el predictivo tiene sentido.
- ¿Compensa medirlo? Si las horas de medición y análisis superan las horas de parada que evitarías, quédate en preventivo.
El resultado de este ejercicio suele ser una planta mixta: correctivo para lo accesorio, preventivo para la mayoría de equipos productivos y predictivo para dos o tres máquinas críticas cuya parada cuesta jornadas. Es la base para construir después un calendario de revisiones con sentido, en lugar de aplicar la misma frecuencia a todo.
La mezcla razonable en una pyme: 5 errores que conviene evitar
Una vez decidido qué estrategia lleva cada equipo, el reto es sostenerla. Estos son los errores más habituales al combinar el mantenimiento correctivo preventivo y predictivo en una empresa pequeña o mediana:
- Sobremantener: abrir y desmontar equipos que funcionan bien introduce fallos nuevos por montaje. Si un preventivo nunca encuentra nada, probablemente su frecuencia es excesiva.
- Comprar sensores antes que historial: el predictivo necesita datos de referencia. Sin meses de mediciones comparables, una alarma no dice nada.
- No separar el correctivo planificado del urgente: una reparación detectada en una revisión y programada para el sábado no es lo mismo que una avería a media producción. Contarlas juntas falsea el ratio.
- Medir solo el cumplimiento del calendario: hacer el 100 % de las revisiones no sirve de nada si las paradas no planificadas no bajan.
- Olvidar los repuestos críticos: el MTTR depende tanto del técnico como de que la pieza esté en el almacén cuando se necesita.
Un buen indicador de que la mezcla funciona es que el ratio de órdenes preventivas frente a correctivas crece trimestre a trimestre mientras las horas de parada no planificada bajan. Si solo se mueve uno de los dos, algo falla en el reparto.
Qué datos registrar para poder medirlo
Ninguna de estas métricas existe si no se anota cada intervención, y sin ellas cualquier debate sobre mantenimiento correctivo preventivo y predictivo se queda en opiniones.Para calcular MTBF, MTTR y ratios basta con que cada parte recoja equipo, tipo de intervención (correctiva urgente, correctiva planificada, preventiva o por condición), hora de inicio y fin de la parada, horas de técnico y repuestos usados. Si dudas de qué incluir, aquí tienes los campos mínimos que debe llevar un parte de trabajo.
El cuello de botella en muchas plantas es que esos partes siguen escribiéndose a mano y acaban en una carpeta. Existen dos caminos complementarios: convertir en datos los partes que el técnico escribe a mano y, en el caso concreto de las averías, recoger en el sistema cada aviso de avería sin teclearlo. Así el historial se alimenta solo y los indicadores dejan de depender de que alguien pase los papeles a una hoja de cálculo.
Cuando el volumen de equipos crece, lo natural es llevar todo esto a una herramienta específica. Si todavía no tienes claro cómo se organiza un sistema de gestión del mantenimiento ni cuándo compensa, conviene empezar por ahí. Y si quieres ver cómo encaja en una planta con varios técnicos y turnos, puedes revisar un software de gestión del mantenimiento pensado para la planta y comparar con lo que haces hoy.
Preguntas frecuentes
¿Cuál es la diferencia entre mantenimiento preventivo y correctivo?
El correctivo repara un equipo después de que haya fallado; el preventivo lo revisa antes, siguiendo un calendario o un número de horas de uso. La consecuencia práctica es que en el correctivo la parada llega sin aviso y en el preventivo se elige cuándo parar, normalmente fuera de producción y con el repuesto preparado.
¿Qué es el mantenimiento predictivo y cuándo compensa?
Es el que interviene cuando una medición (vibraciones, temperatura, análisis de aceite o consumo eléctrico) indica que el equipo se degrada. Compensa en máquinas críticas cuyo fallo avisa con antelación y cuya parada cuesta muchas horas. En equipos baratos o con reserva, las horas de medición no se recuperan.
¿Cómo se calcula el coste del mantenimiento correctivo?
La forma más fiable es sumar las horas de parada no planificada, las horas de técnico dedicadas a reparar y los repuestos consumidos en cada avería. Con esos datos se obtienen el MTTR y la disponibilidad del equipo, que permiten comparar estrategias de forma objetiva sin depender de tarifas ni presupuestos.
¿Qué proporción de preventivo y correctivo es razonable en una pyme?
No hay una cifra universal, pero sí una tendencia sana: que el peso de las órdenes preventivas crezca cada trimestre mientras bajan las horas de parada no planificada. Siempre quedará algo de correctivo, y en equipos poco críticos es incluso la opción correcta.
¿Puedo combinar los tres tipos de mantenimiento en la misma planta?
Sí, y es lo habitual. Se asigna a cada equipo la estrategia que le corresponde según su criticidad: correctivo para lo accesorio, preventivo para la mayoría de equipos productivos y predictivo solo para las máquinas cuyo fallo es detectable con antelación y cuya parada resulta más costosa en horas.
Conclusión
Elegir entre mantenimiento correctivo preventivo y predictivo no es elegir uno de los tres, sino decidir cuál corresponde a cada máquina y medir el resultado. El coste que importa se cuenta en horas de parada no planificada, MTBF, MTTR y repuestos, y todo eso sale de partes bien registrados. Empieza por clasificar tus equipos, anota cada intervención y revisa los indicadores cada trimestre. Si quieres ver cómo plantea Vertebra la gestión del mantenimiento de planta o resolver dudas sobre tu caso, solicita una consulta gratuita.